

Procesul de fabricație a șuruburilor cu cap hexagonal
Jun 18, 2026
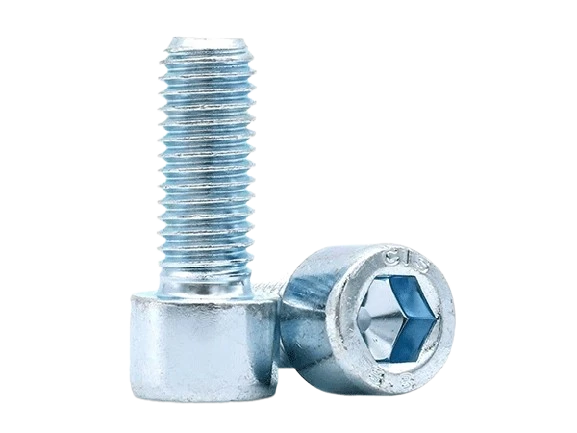
Șuruburi cu cap hexagonalsunt elemente de fixare de înaltă rezistență fabricate în principal prin formare la rece. Performanța lor mecanică finală și fiabilitatea serviciului nu sunt determinate de un singur proces, ci de un lanț de control sistematic complet care include selecția materiilor prime, formarea la rece, modelarea cu precizie hexagonală interior, laminarea filetului, tratamentul termic și protecția suprafeței.
În condiții industriale reale de lucru, aceste elemente de fixare suportă solicitări ridicate de preîncărcare, sarcini ciclice de oboseală, vibrații și medii corozive. Prin urmare, producția lor se bazează pe standardizarea strictă a procesului, controlul stabil al parametrilor și managementul consistenței loturilor.
Dintr-o perspectivă inginerească, producția de șuruburi cu cap hexagonal este un sistem integrat de formare a metalelor plastice, consolidare a tratamentului termic și inginerie de protecție a suprafeței. Fiecare procedură determină în mod direct stabilitatea structurală, durata de viață la oboseală și siguranța operațională pe termen lung.
Selectarea materiei prime și controlul calității
Performanța deșuruburi cu cap hexagonalîncepe cu materialul de bază din oțel. Diferitele grade de rezistență corespund sistemelor de materiale dedicate, care este garanția fundamentală pentru produsele finite calificate.
Reguli standard de potrivire a materialelor:
- Nota 8.8:Oțel carbon mediu (35K, 45K) cu performanțe excelente de formare la rece
- Nota 10.9 / 12.9:Oțel structural aliat (40Cr, oțel crom-molibden SCM435) cu întărire ridicată și rezistență la oboseală
În inspecția materialelor, se acordă prioritate adaptabilității procesului și stabilității tratamentului termic, mai degrabă decât simpla rezistență la tracțiune.
Indicatorii cheie de control includ:
- Stabilitatea compoziției chimice:Conținutul de carbon determină duritatea bazei; elementele din aliaj asigură călirea generală în timpul călirii.
- Controlul includerii și al impurităților:Incluziunile nemetalice acționează ca surse de fisuri de oboseală, principala cauză a ruperii bruște a șuruburilor.
- Structură uniformă a granulelor:Granulele rafinate și omogene previn eficient crăparea în timpul deformării capului la rece.
- Calitatea suprafeței tijei:Fără zgârieturi, rugină sau defecte de exfoliere pentru a asigura o lubrifiere stabilă și un flux constant de metal.
Pentru elementele de fixare de înaltă rezistență, consistența lotului de material este mai critică decât rezistența nominală, deoarece majoritatea defecțiunilor provin din defecte locale ale materialului, mai degrabă decât din insuficiența generală a rezistenței.
Pre-tratament de sârmă
Înainte de formarea la rece, sârma de oțel necesită pretratare sistematică a suprafeței pentru a elimina defectele de suprafață și pentru a stabili un strat de lubrifiere stabil. Această procedură este esențială pentru a reduce frecarea de formare, pentru a evita fisurarea și pentru a prelungi durata de viață a matriței.
Fluxul standard al procesului de pretratare:
1. Murarea:Îndepărtați depunerile de oxid de suprafață și rugina pentru a obține o suprafață metalică pură.
2. Fosfatarea:Formați un strat poros de adsorbție de fosfat pe suprafața oțelului.
3. Lubrifiere prin saponificare:Atașați stratul lubrifiant cu săpun de calciu pentru a reduce coeficientul de frecare în timpul formării la rece.
4. Uscare și întărire:Stabilizați stratul de lubrifiere pentru a preveni exfolierea în timpul înclinării la rece la presiune înaltă.
- Controale cheie ale procesului:uniformitatea acoperirii, aderența lubrifiantului și rugozitatea constantă a suprafeței. Pretratamentul instabil va cauza direct pliere, crăpare și uzură anormală a mucegaiului în timpul formării la rece.
Cold Heading & Blank Forming
Captul la rece este procesul de formare primară de bază pentrușuruburi cu cap hexagonal. Mașinile de captare la rece cu mai multe stații realizează o redistribuire precisă a volumului de metal la temperatura camerei prin flux controlat de plastic, formând semifabricate complete cu șuruburi cu structură continuă din fibre metalice.
Procedura standard de poziție la rece:
1. Forfecare cu lungime fixă:Asigurați-vă volumul martor consistent pentru uniformitatea lotului.
2. Preformare preliminară:Distribuiți fluxul de metal în mod uniform pentru a evita concentrarea locală a tensiunilor.
3. Supărare în mai multe etape:Formați treptat conturul capului cilindric și structura filetului de tranziție.
4. Îndreptarea și modelarea tijei:Controlați concentricitatea și netezimea suprafeței.
Capul la rece rearanjează boabele de metal de-a lungul direcției curgerii forței și formează linii de fibre neîntrerupte, ceea ce îmbunătățește fundamental rezistența la oboseală a șurubului și duritatea structurală.
- Parametri cheie de control:curba de încărcare de formare, concentricitatea matriței, viteza de formare la rece și creșterea instantanee a temperaturii. Calitatea stabilă a capturii la rece pune bazele unui tratament termic de înaltă calitate.
Formare de precizie cu hexagon interior
Cavitatea interioară de antrenare hexagonală este structura funcțională de bază a șuruburilor cu cap cu cap, determinând direct eficiența transmisiei cuplului, precizia asamblarii și performanța anti-alunecare. Extrudarea la rece închisă de înaltă precizie este adoptată pentru modelarea hexagonală interioară pentru a asigura consistența toleranței geometrice.
Puncte critice de control tehnic:
- Toleranța dimensiunilor plat la plat:Garantează o potrivire precisă cu unelte hexagonale pentru a preveni alunecarea.
- Consistența adâncimii cavității:Asigură suprafața de contact completă în timpul fixării cu cuplu.
- Structură completă de colț:Evită concentrarea accentuată a stresului și ciobirea colțurilor.
- Netezimea peretelui interior:Reduce uzura sculei și îmbunătățește stabilitatea asamblarii repetate.
Pentru precizie de înaltă calitate și scenarii de vibrații dinamice, calitatea formării hexagonale interioare este mai critică decât dimensiunile exterioare, deoarece majoritatea problemelor de defectare a cuplului și de alunecare apar în interiorul cavității unității.
Laminarea filetului (formarea filetului prin extrudare la rece)
Toate de înaltă calitateșuruburi cu cap hexagonaladoptați rularea firului la rece în loc de tăierea filetului. Laminarea filetului extrude metalul pentru a forma profile de filet fără a rupe continuitatea inițială a fibrei metalice.
Structura fibrei se înfășoară continuu de-a lungul profilului dintelui firului, formând o suprafață uniformă a tensiunii de compresiune, ceea ce îmbunătățește foarte mult rezistența la oboseală și performanța anti-slăbire sub sarcinile de vibrații ciclice.
Controale cheie ale procesului de rulare:
- Presiunea de rulare potrivită pentru a evita întărirea excesivă și micro-fisurile.
- Control strict de precizie a pasului și a unghiului filetului pentru montare de înaltă precizie.
- Profil complet al dintelui filetat fără dinți lipsă sau deviați.
- Tensiunea de compresiune reziduală de suprafață uniformă pentru a spori durata de viață la oboseală.
Tratament termic (întărire și revenire)
Tratamentul termic este procesul decisiv pentru clasificarea rezistenței șuruburilor, realizând un echilibru științific între duritate ridicată, rezistență la tracțiune și duritate structurală. Procesul constă în călire și călire precisă.
Proces de stingere
După austenitizarea la temperatură înaltă, răcirea rapidă transformă structura metalică în martensită densă, îmbunătățind semnificativ duritatea și rezistența la tracțiune. Controlul se concentrează pe încălzire uniformă, timp de menținere rezonabil și mediu de răcire stabil pentru a evita microstructura neuniformă și îngroșarea cerealelor.
Procesul de călire
Călirea la temperatură medie elimină stresul intern de călire, reduce fragilitatea și completează duritatea materialului pentru a preveni fracturile fragile sub sarcini dinamice. Controlul strict al ferestrei temperaturii de temperare asigură consistența durității lotului.
Diferite grade de rezistență (8,8, 10,9, 12,9) sunt realizate prin parametrii standardizați ai tratamentului termic. Gradul 12.9 necesită cel mai strict control al temperaturii și al toleranței în timp.
Îndreptare și finisare post-tratament termic
După tratamentul termic la temperatură înaltă pot apărea deformații minore și abateri dimensionale. Îndreptarea și finisarea de precizie sunt efectuate pentru a garanta consistența lotului:
- Corecția dreptății tijei
- Calibrarea concentricității capului
- Reinspectarea dimensiunilor firului și tăierea fină
- Curățarea și lustruirea stratului de oxid de suprafață
Această etapă se concentrează mai degrabă pe consistența lotului decât pe performanța pieselor individuale, asigurând performanțe uniforme de asamblare a tuturor produselor finite.
Tratarea suprafeței și inginerie anticorozivă
Diferite procese de tratare a suprafețelor sunt selectate în funcție de mediile de aplicare pentru a îmbunătăți rezistența la coroziune, aspectul și durata de viață. Pentru șuruburile de înaltă rezistență, controlul riscului de fragilizare prin hidrogen este un indicator obligatoriu.
Sisteme industriale comune de tratare a suprafețelor:
- Galvanizarea zincului:Anti-coroziune generală pentru medii atmosferice interioare și obișnuite.
- Finisare cu oxid negru:Anti-coroziune ușoară cu aspect îngrijit pentru asamblare mecanică de precizie.
- Placare cu aliaj zinc-nichel:Rezistență ridicată la coroziune pentru medii industriale dure.
- Acoperire Dacrom:Super rezistență la pulverizarea cu sare pentru echipamente exterioare, de coastă și expuse pe termen lung.
- Notă cheie profesională:Procesele de galvanizare pot produce fragilizare prin hidrogen. Toate elementele de fixare de gradul 10.9 și mai sus trebuie să fie supuse unui tratament strict de dehidrogenare. Procesele de oxid negru și Dacrom nu produc risc de fragilizare prin hidrogen.
- Indicatori de control de bază:uniformitatea acoperirii, puterea de aderență și stabilitatea testului de pulverizare cu sare.
Inspecție finală și sistem complet de control al calității
Inspecția calității produsului finit acoperă acuratețea dimensională, performanța mecanică și fiabilitatea mediului pentru a asigura conformitatea deplină cu standardele industriale:
- Inspecție de toleranță dimensională și geometrică:Eșantionarea dimensiunilor cheie sau inspecția completă pentru a garanta interschimbabilitatea ansamblului.
- Testarea durității și rezistenței la tracțiune:Verificați conformitatea cu gradul de rezistență.
- Testarea performanței cuplului și preîncărcare:Validați stabilitatea reală de blocare a ansamblului.
- Testarea rezistenței la pulverizare cu sare și la coroziune:Evaluați adaptabilitatea la mediu.
- Detectarea defectelor de suprafață și a fisurilor:Eliminați riscurile ascunse de defectare structurală.
Producția industrială formală a loturilor adoptă sisteme complete de trasabilitate a loturilor, permițând retragerea exactă a oricărei probleme de calitate anormale la parametrii specifici de proces și la schimburile de producție.
Concluzie
Fabricarea șuruburilor cu cap cu cap hexagonal este un sistem de inginerie multi-proces extrem de cuplat. Fiecare legătură de la potrivirea materiilor prime, controlul de precizie al formării la rece, consolidarea tratamentului termic, extrudarea la rece a filetului până la protecția suprafeței determină în comun performanța mecanică finală și fiabilitatea serviciului.
În esență, fabricarea șuruburilor de înaltă calitate nu este doar modelarea metalului, ci controlul ingineresc sistematic al rezistenței structurale la oboseală, stabilității la preîncărcare și adaptabilității la mediu.
În achizițiile de inginerie și proiectarea structurală, numai producătorii cu sisteme complete de control al procesului și capabilități stabile de calitate a lotului pot garanta funcționarea stabilă pe termen lung a elementelor de fixare în condiții de sarcină mare, vibrații ridicate și medii corozive complexe.
Dacă aveți nevoie de soluții de producție personalizate sau de furnizare stabilă în vrac de șuruburi cu cap hexagonal de înaltă rezistență,Jinruioferă asistență tehnică profesională și soluții de fixare de inginerie de calitate completă pentru a se potrivi standardelor proiectului dumneavoastră.


